 Global
SGR '' s n Serie High Drehmomen...
Siehe Details
Ein maßgeschneidertes Getriebe kommt in Ihrem Werk an. Die Kiste sieht intakt aus, das Typenschild stimmt mit der Bestellung überein und im Prüfbericht des Lieferanten steht alles im grünen Bereich. Dann steigt die Gehäusetemperatur unter 60 Prozent der Nennlast über die Alarmgrenze und an der Abtriebswelle tritt periodisch ein metallisches Klappern auf. Die Produktion wird eingestellt, das Getriebe geht zurück und der Austausch dauert weitere acht Wochen.
Diese Reihenfolge kommt in der industriellen Beschaffung häufig genug vor, um einen disziplinierteren Ansatz zu rechtfertigen. Die praktische Frage ist, wie Sie die Qualität eines kundenspezifischen Getriebes testen können, bevor es zu Ihrem Produktionsproblem wird. Die Kurzfassung: Die Qualitätsüberprüfung für ein kundenspezifisches Getriebe sollte Geometrie, Materialzustand, Leerlaufverhalten, Belastungsleistung, Abdichtung und bei kritischen Anwendungen die Lebensdauer umfassen. Jedes Ergebnis sollte mit den vor Produktionsbeginn vereinbarten Abnahmekriterien verglichen werden.
| Testphase | Was es überprüft | Typisches Werkzeug/Methode |
|---|---|---|
| Statische Geometrie | Lagerbohrungen, Zahngenauigkeit, Spiel | Koordinatenmessgerät, Zahnradmesszentrum, Messuhr |
| Materialüberprüfung | Härte, Einsatztiefe, Zusammensetzung | Rockwell/Vickers-Härteprüfer, Spektrometer |
| Leerlauf | Montagequalität, frühe Geräusche, anfängliche Undichtigkeiten | Manuelle Drehung, visuelle und akustische Inspektion |
| Belastungstest | Effizienz, Temperaturanstieg, Vibration, Lärm | Drehmomentsensoren, Encoder, Spektrumanalysator |
| Dichtungsprüfung | Leckagen an den Verbindungsflächen und an der Wellendichtung | Sichtprüfung, Lecksuchflüssigkeit |
| Ausdauertest | Langfristiger Verschleiß und Ölverschmutzungstendenzen | Ölprobenahme, periodische Vibrationsmessungen |
Der häufigste Fehler bei der Abnahme von kundenspezifischen Getrieben besteht darin, mit dem Testen zu beginnen, bevor definiert wird, was „bestanden“ bedeutet. Ohne messbare Grenzen kann der Begriff „gute Qualität“ für Käufer und Hersteller unterschiedliche Bedeutungen haben.
Tragen Sie vor Beginn der Fertigung folgende Zahlen in die technische Vereinbarung ein:
Verlassen Sie sich nicht auf Begriffe wie „Heavy Duty“ oder „Low Noise“ ohne Zahlen. Geben Sie auch die Testbedingungen an: Schmierstoffsorte und -menge, Umgebungstemperatur, Montageposition und ob der Test ohne Last, 60 Prozent Last oder Volllast durchgeführt wird. Daten aus Tests, die unter unterschiedlichen Bedingungen durchgeführt wurden, können später nicht verglichen werden.
Durch die statische Messung erfahren Sie nicht, ob das Getriebe Drehmoment übertragen kann, sondern ob die Teile mit den für die Konstruktion erforderlichen Toleranzen hergestellt und zusammengebaut wurden.
Die Größe der Lagerbohrung, der Achsabstand, die Koaxialität und die Parallelität bestimmen, wie gleichmäßig die Zähne der Verzahnung die Last tragen. Überprüfen Sie auf einer Koordinatenmessmaschine das fertige Gehäuse oder die zusammengebaute Einheit, um sicherzustellen, dass die Bohrungspositionen innerhalb der Zeichnungstoleranz liegen. Wenn die Bohrungen um mehr als den Konstruktionsgrenzwert abweichen, laufen die Zahnräder auch bei perfektem Zahnprofil falsch ausgerichtet. Dieser Zustand zeigt sich später als Kantenbelastung, Lärm und frühe Lochfraßbildung.
Zahnprofil-, Steigungs- und Teilungsabweichungen sollten mit der in der Vereinbarung festgelegten Präzisionsklasse des Zahnrads übereinstimmen, normalerweise ISO 1328 Klasse 6 oder besser für industrielle Untersetzungsgetriebe, die mit mäßiger Geschwindigkeit laufen. Achten Sie bei Planetenkonstruktionen auf die Indexierungsgenauigkeit des Planetenträgers und die Passung zwischen Planetenrädern und ihren Lagern. Diese Details trennen sich oft kundenspezifische Planetengetriebekonstruktionen die zuverlässig funktionieren, von denen, die früh ausfallen.
Spiel ist einer der am meisten umstrittenen Parameter bei der Akzeptanz von kundenspezifischen Getrieben. Bei Rückwärts- oder Positionierungsanwendungen führt zu viel Spiel zu Totgang und Stoßbelastungen; Zu wenig davon führt zu Lärm, Erwärmung und Schmiermittelmangel an der Zahnflanke. Messen Sie das Spiel an der Abtriebswelle mit einer Messuhr unter leichter Vorspannung, notieren Sie den Wert in Bogenminuten am Teilkreis und vergleichen Sie ihn mit der Vereinbarung. Wenn das Getriebe ein doppelt umhüllendes Schneckenpaar verwendet, denken Sie daran, dass das Spiel zusammen mit dem Kontaktmuster des Schneckenrads optimiert werden sollte – sie sind durch denselben Herstellungsprozess miteinander verbunden.
Kundenspezifische Getriebe werden normalerweise mit einer bestimmten Stahlsorte und einem bestimmten Wärmebehandlungsverfahren spezifiziert. Wenn der Lieferant das Material austauscht oder den Einsatzhärtungszyklus verkürzt, kann es sein, dass das Getriebe einen kurzen Belastungstest besteht und dann nach wochenlangem Betrieb durch Lochfraß oder Zahnbruch ausfällt.
Überprüfen Sie die Beweisstücke, die jedem kundenspezifischen Getriebe beiliegen sollten:
Eine zerstörende Prüfung fertiger Zahnräder ist möglicherweise nicht bei jeder Lieferung möglich, ein seriöser Hersteller sollte jedoch Aufzeichnungen über die Wärmebehandlung auf Chargenebene und auf Anfrage Testcoupons bereitstellen, die zusammen mit der Produktionscharge verarbeitet werden.
Leerlauftests sind der kostengünstigste und schnellste Schritt, um Montagefehler zu erkennen. Montieren Sie das Getriebe in seiner Betriebsausrichtung, füllen Sie es mit dem angegebenen Öl und lassen Sie es zuerst mit niedriger Drehzahl und dann mit Nenndrehzahl laufen.
Beachten Sie Folgendes:
Der Leerlauftest beweist nicht, dass das Getriebe Drehmoment übertragen kann, er filtert jedoch einen Großteil der üblichen Herstellungsfehler in der ersten halben Stunde heraus.
Der Belastungstest beantwortet die wichtigste Frage: Verhält sich das Getriebe bei der Übertragung des realen Drehmoments richtig? In dieser Phase werden Konstruktionsannahmen zu Zahnspannung, Tragfähigkeit, Gehäusesteifigkeit und Schmierung bestätigt oder widerlegt.
Messen Sie Eingangsdrehmoment, Eingangsgeschwindigkeit, Ausgangsdrehmoment und Ausgangsgeschwindigkeit mit kalibrierten Drehmomentsensoren und Encodern. Der Wirkungsgrad bei Nennlast ist ein kompakter Indikator für die Gesamtqualität der Fertigung, da Zahngenauigkeit, Lagervorspannung, Sauberkeit und Montageausrichtung darin ihre Spuren hinterlassen. Ein starker Abfall des Wirkungsgrades bei steigender Belastung ist eine zuverlässigere Warnung als ein absoluter Wert, der im Vergleich zum Katalog ungünstig ist.
Unterschiedliche Getriebetopologien weisen auch ein unterschiedliches Wirkungsgradverhalten auf. Planetengetriebe mit hohem Drehmoment Durch die Lastverteilung mehrerer Planeten lässt sich eine hohe Effizienz erzielen. Dieser Vorteil hängt jedoch stark von der Herstellungssymmetrie und der Trägergenauigkeit ab. Doppelt umhüllende Schneckengetriebe Im Gegensatz dazu erreichen sie einen hohen Wirkungsgrad durch eine große Zahnkontaktfläche, was eine präzise toroidale Bearbeitung von Schnecke und Rad erfordert. Der Prüfplan für jeden Typ sollte daher zu seinem Konstruktionsprinzip passen.
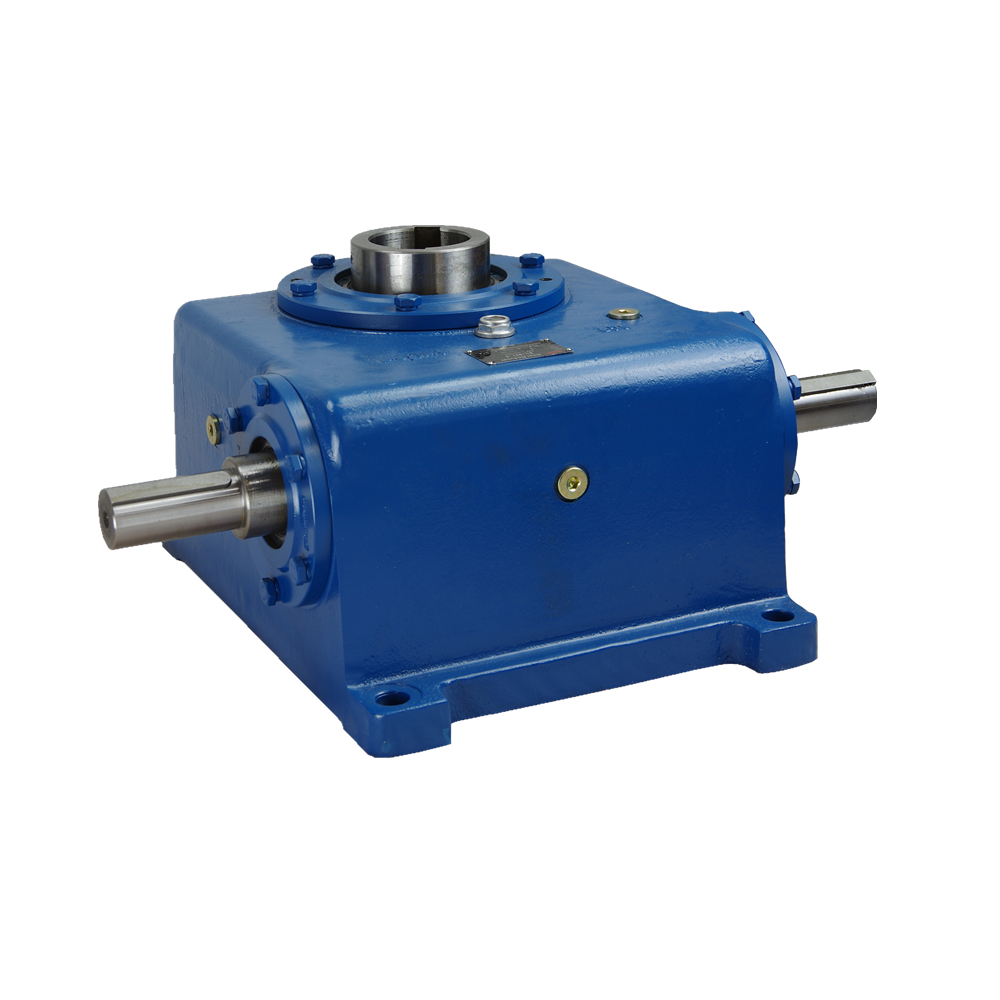 Kundenspezifisches Doppelumhüllungsgetriebe für Hersteller effizienter Kraftübertragung, Shanghai SGR Heavy Industry Machinery Co., Ltd ist ein chinesischer Hersteller von Doppelumhüllungsgetrieben für effiziente Kraftübertragung, OEM/ODM ... Produkt anzeigen →
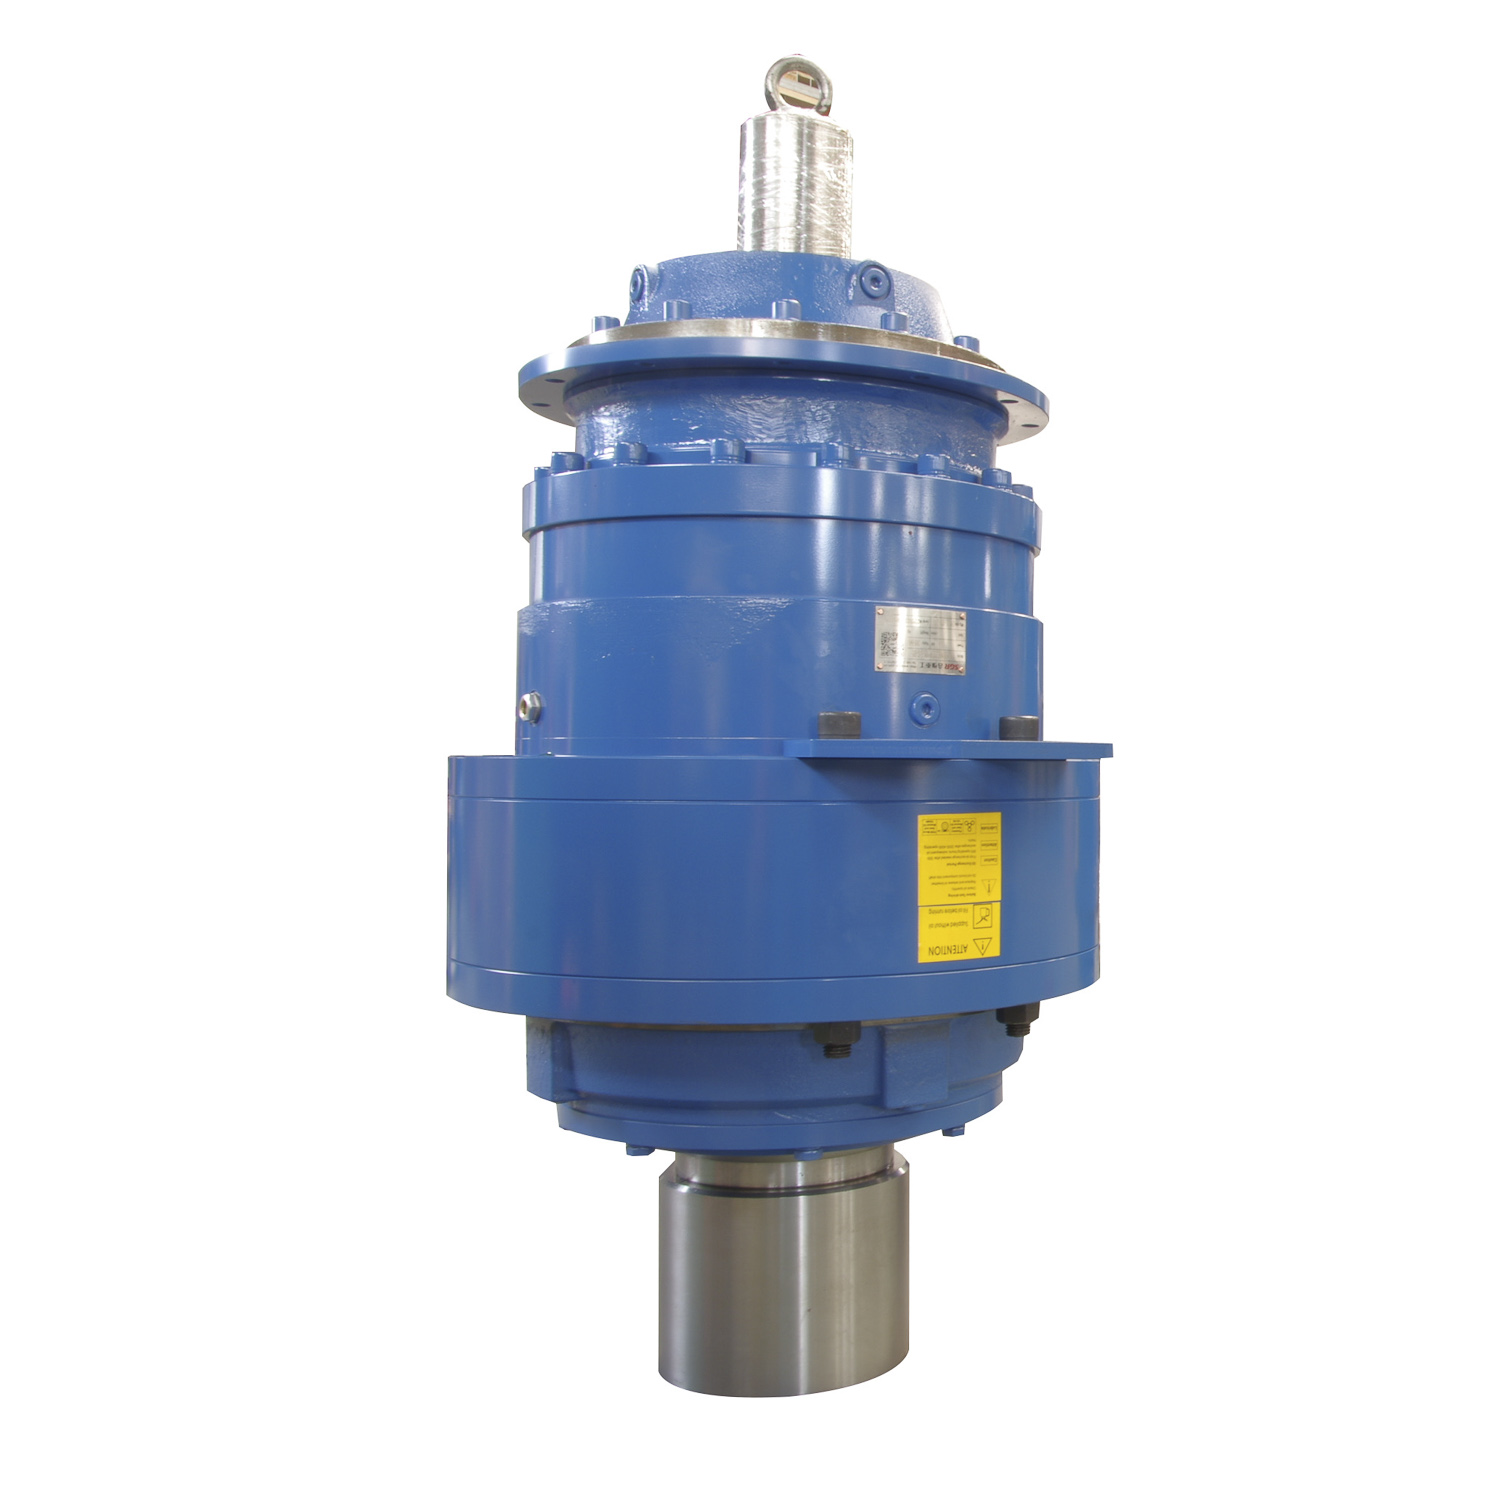 Hersteller von kundenspezifischen Planetengetrieben mit hohem Drehmoment, Unternehmen Shanghai SGR Heavy Industry Machinery Co., Ltd ist ein chinesischer Hersteller von Planetengetrieben mit hohem Drehmoment, OEM/ODM-Planetengetrieberot... Produkt anzeigen →
Lassen Sie das Getriebe unter Nennlast laufen und zeichnen Sie in festgelegten Zeitabständen die Öl- und Gehäusetemperatur auf. Eine gesunde Kurve steigt schnell an und stabilisiert sich dann. Steigt die Temperatur ständig über den vereinbarten Grenzwert, deutet dies auf übermäßige Reibung, Probleme mit der Kühlung oder die falsche Schmierstoffsorte hin. Bei kompakten Konstruktionen mit hoher Leistungsdichte, wie z. B. Planetengetrieben mit Flanschmontage, ist der Temperaturanstieg häufig der begrenzende Faktor. Überprüfen Sie ihn daher mit dem Getriebe in der vorgesehenen Montageposition und nicht auf einem idealisierten Prüfstand.
Messen Sie Vibrationen an den Lagergehäusen mit einem Spektrumanalysator und identifizieren Sie die vorherrschenden Frequenzen. Zahneingriffshäufigkeit, Lagerdefekthäufigkeit und Wellenunwucht weisen alle charakteristische Signaturen auf. Geräuschtests sollten in einer einigermaßen ruhigen Umgebung durchgeführt werden, da hohe Umgebungspegel es unmöglich machen, Getriebegeräusche von Hintergrundgeräuschen zu trennen.
Öllecks sind eine der Hauptursachen für Feldbeschwerden an Getrieben. Überprüfen Sie alle Verbindungsflächen und Wellendichtungen nach dem Belastungstest, wenn das Öl heiß ist und unter Innendruck steht. Ein langsamer Tropfen, der nur im heißen Zustand auftritt, würde bei einer kalten statischen Inspektion niemals gefunden werden.
Überprüfen Sie Folgendes:
Bei kritischen Anwendungen wird durch Dauertests „das Getriebe funktioniert“ zu „das Getriebe läuft weiter“. Lassen Sie das Gerät mehrere hundert Stunden lang mit 75 bis 100 Prozent der Nennlast laufen und messen Sie regelmäßig Temperatur, Vibration und Ölzustand.
Die Ölanalyse ist das günstigste verfügbare Frühwarnsystem. Ein steigender Trend bei Eisen- oder Stahlpartikeln weist auf Zahnflankenverschleiß hin, während Kupferpartikel auf Lager- oder Buchsenverschleiß hinweisen. Eine Probe sagt Ihnen wenig; Eine Abfolge von Proben gibt Aufschluss darüber, ob sich der Verschleiß stabilisiert oder beschleunigt.
Der Sinn all dieser Tests besteht darin, bessere Beschaffungsentscheidungen zu treffen. Anhand eines vollständigen Abnahmeprotokolls können Sie beurteilen, ob der Lieferant die kundenspezifischen Anforderungen verstanden hat oder lediglich ein dem Standard nahekommendes Produkt angeboten hat, ob sein Herstellungsprozess stabil genug für Nachbestellungen ist und ob einige vereinbarte Spezifikationen zu den angegebenen Kosten unrealistisch sind.
Archivieren Sie die Testdaten jeder Lieferung. Im Laufe der Zeit bilden diese Aufzeichnungen eine Qualitätsgrundlage. Eine Charge, die stark von der Grundlinie abweicht, kann markiert werden, bevor es zu Problemen in der Produktion kommt. Zwischen den vollständigen Abnahmeläufen basiert eine kürzere Routine Praktische Methoden zur Beurteilung der Qualität von Reduzierstücken kann die tägliche Inspektion eingehender Einheiten leiten. Geben Sie gleichzeitig die Erkenntnisse an den Lieferanten zurück und fordern Sie Korrekturmaßnahmen ein. Ein Hersteller, der die Verantwortung für Ausfälle übernimmt und seinen Prozess entsprechend verbessert, ist mehr wert als einer, der nur Gutschriften vergibt.
Tests schützen Sie, können aber im Nachhinein aus einem durchschnittlichen Getriebe kein gutes machen. Der effektivste Weg, das Risiko zu reduzieren, besteht darin, zunächst einen Lieferanten auszuwählen, der über starke Design-, Fertigungs- und Inspektionsfähigkeiten verfügt. Suchen Sie nach speziellen Mess- und Prüfgeräten – Koordinatenmessgeräten, Zahnradmessgeräten und Leistungs- und Effizienzprüfständen – sowie Dokumentationen Qualitätsakkreditierungen . Ein Lieferant, der sein eigenes Testprogramm intern unterstützt, ist wahrscheinlicher, dass er ein Getriebe liefert, das Ihres besteht.
Wenn Sie mit einem kundenspezifischen Design beginnen, stellen Sie sicher, dass der Hersteller frühzeitig am Abnahmeplan teilnimmt. Allein dieses Gespräch – bevor der Stahl geschnitten wird – verrät Ihnen viel über ihre technische Tiefe und ihre Bereitschaft, Verantwortung zu übernehmen.

SGR '' s n Serie High Drehmomen...
Siehe Details
Produktinfo: Der MNC3E400 -Serie Hochgesch...
Siehe Details
Mittelstrecke: 100 ~ 710 mm Geschwindigkeitsverhältnis: I ≥ 10. Designmodularisation, Spez...
Siehe Details
Mittelstrecke: 100 ~ 710 mm Geschwindigkeitsverhältnis: I ≥ 10. Designmodularisation, Spez...
Siehe Details
Verschiedene Geschwindigkeitsverhältnisse können ausgewählt werden, Standardhydraulikmotor -Grenz...
Siehe Details
Das Getriebe ist mit Standardisierung und einer guten Versiegelung ausgelegt, sodass es sich an M...
Siehe Details
Kombiniert die hohe Effizienz des Planetengetriebes mit der selbstverriegelten Fähigkeit eines Wu...
Siehe Details
SGR ist seit 1996 ein ISO 9001-zertifizierter DNV-akkreditierter Industriegetriebe.

