 Global
SGR '' s n Serie High Drehmomen...
Siehe Details
Ein Mischerhersteller wandte sich mit einer Spezifikation an SGR, die kein Katalog-Untersetzungsgetriebe erfüllen konnte: 12.000 Nm Ausgangsdrehmoment, 43 U/min Ausgangsgeschwindigkeit und eine vertikale Flanschmontage in einem engen Gehäuse. Der Antrieb, der schließlich die Abnahmeprüfung bestanden hat, war kein Standardgetriebe mit geänderten Abmessungen. Es wurde vom Einsatzprofil nach dem gleichen disziplinierten Verfahren entwickelt, das auch für jedes kundenspezifische Getriebe gilt.
Ein kundenspezifisches Getriebe unterscheidet sich von einem modifizierten Standardgetriebe in einem grundlegenden Punkt: der Rückverfolgbarkeit. Zahngeometrie, Materialqualität, Wärmebehandlungszyklus, Bearbeitungstoleranzen und Prüfverfahren ergeben sich alle aus einer schriftlichen Betriebsspezifikation. Es wird nichts angenommen. In diesem Artikel wird erklärt, wie dieser Prozess in der Praxis funktioniert, von der ersten Entwurfsberechnung bis zum abschließenden Belastungstest.
Ein maßgeschneidertes Getriebeprojekt beginnt mit der Datenerfassung, nicht mit CAD-Arbeiten. Der Hersteller benötigt die Eingangsdrehzahl und Motorleistung, die erforderliche Ausgangsdrehzahl oder das erforderliche Übersetzungsverhältnis, Nenn- und Spitzendrehmoment, Arbeitszyklus, Montageausrichtung, Umgebungsbedingungen, Geräuschgrenzwerte und die erwartete Lebensdauer. Ein sorgfältiger Ingenieur verlangte mehr als nur eine Typenschildbewertung. Treten Sie beim Anfahren oder Rückwärtsfahren Stoßbelastungen auf die Maschine auf, muss das Getriebe diese auffangen. Wenn es 24 Stunden am Tag läuft, wird die thermische Leistung auf eine Einschränkung reduziert. In der folgenden Tabelle sind die minimalen Designeingaben und deren Einfluss aufgeführt.
| Design-Input | Was es bestimmt | Beispielwert |
|---|---|---|
| Nennausgangsdrehmoment | Getriebemodul, Zahnbreite, Lagergröße | 12.000 Nm |
| Eingangsgeschwindigkeit und Motorleistung | Pitch-Line-Geschwindigkeit, Schmiermethode | 1.450 U/min, 55 kW |
| Spitzen- und Stoßbelastungen | Servicefaktor, Einsatztiefe, Zahnfußgestaltung | Doppeltes Nenndrehmoment beim Start |
| Arbeitszyklus | Wärmekapazität, Kühlsystem | 24 h/Tag, kontinuierlich |
| Montageausrichtung | Lageranordnung, Ölflussweg | Vertikaler Flanschausgang |
| Umgebungstemperatur | Dichtungstyp, Schmierstoffqualität | Maximal 45 °C |
Jede Eingabe verändert das Design. Eine Spitzenlast, die dem Dreifachen des Nenndrehmoments entspricht, zwingt dazu, die Zahnfußspannungs- und Lagerlebensdauerberechnungen mit dem höheren Wert zu wiederholen. Bei einer vertikalen Montage ändert sich die Art und Weise, wie das Öl zum oberen Lager gelangt und ob ein separates Schmiersystem erforderlich ist. Bei einer Umgebungstemperatur von 45 °C kann ein größeres Gehäuse oder ein Kühlventilator erforderlich sein. Wenn diese Parameter fehlen, geht der Ingenieur entweder von Annahmen aus oder verweigert die Angabe von Angeboten. Beides ist besser als zu bewerten.
Sobald das Leistungsprofil vereinbart ist, wählt der Ingenieur die Getriebeanordnung aus. Die Entscheidung hängt vom Übersetzungsverhältnis, der Drehmomentdichte, dem verfügbaren Platz und der Richtung der Abtriebsachse ab. Drei Architekturen decken die meisten kundenspezifischen Arbeiten ab.
Planetengetriebe liefern ein hohes Drehmoment in einem koaxialen, kompakten Gehäuse. Da die Leisten auf mehrere Planetenräder verteilt werden, ist jeder Zahn weniger belastet als bei einer entsprechenden Parallelwellenkonstruktion. Anwendungen, die ein anhaltend hohes Drehmoment bei niedrigeren Drehzahlen erfordern, erfordern häufig eine Planetengetriebe mit hohem Drehmoment mit gehärteten und geschliffenen Zahnrädern und einem für die Spitzenlast dimensionierten Gehäuse.
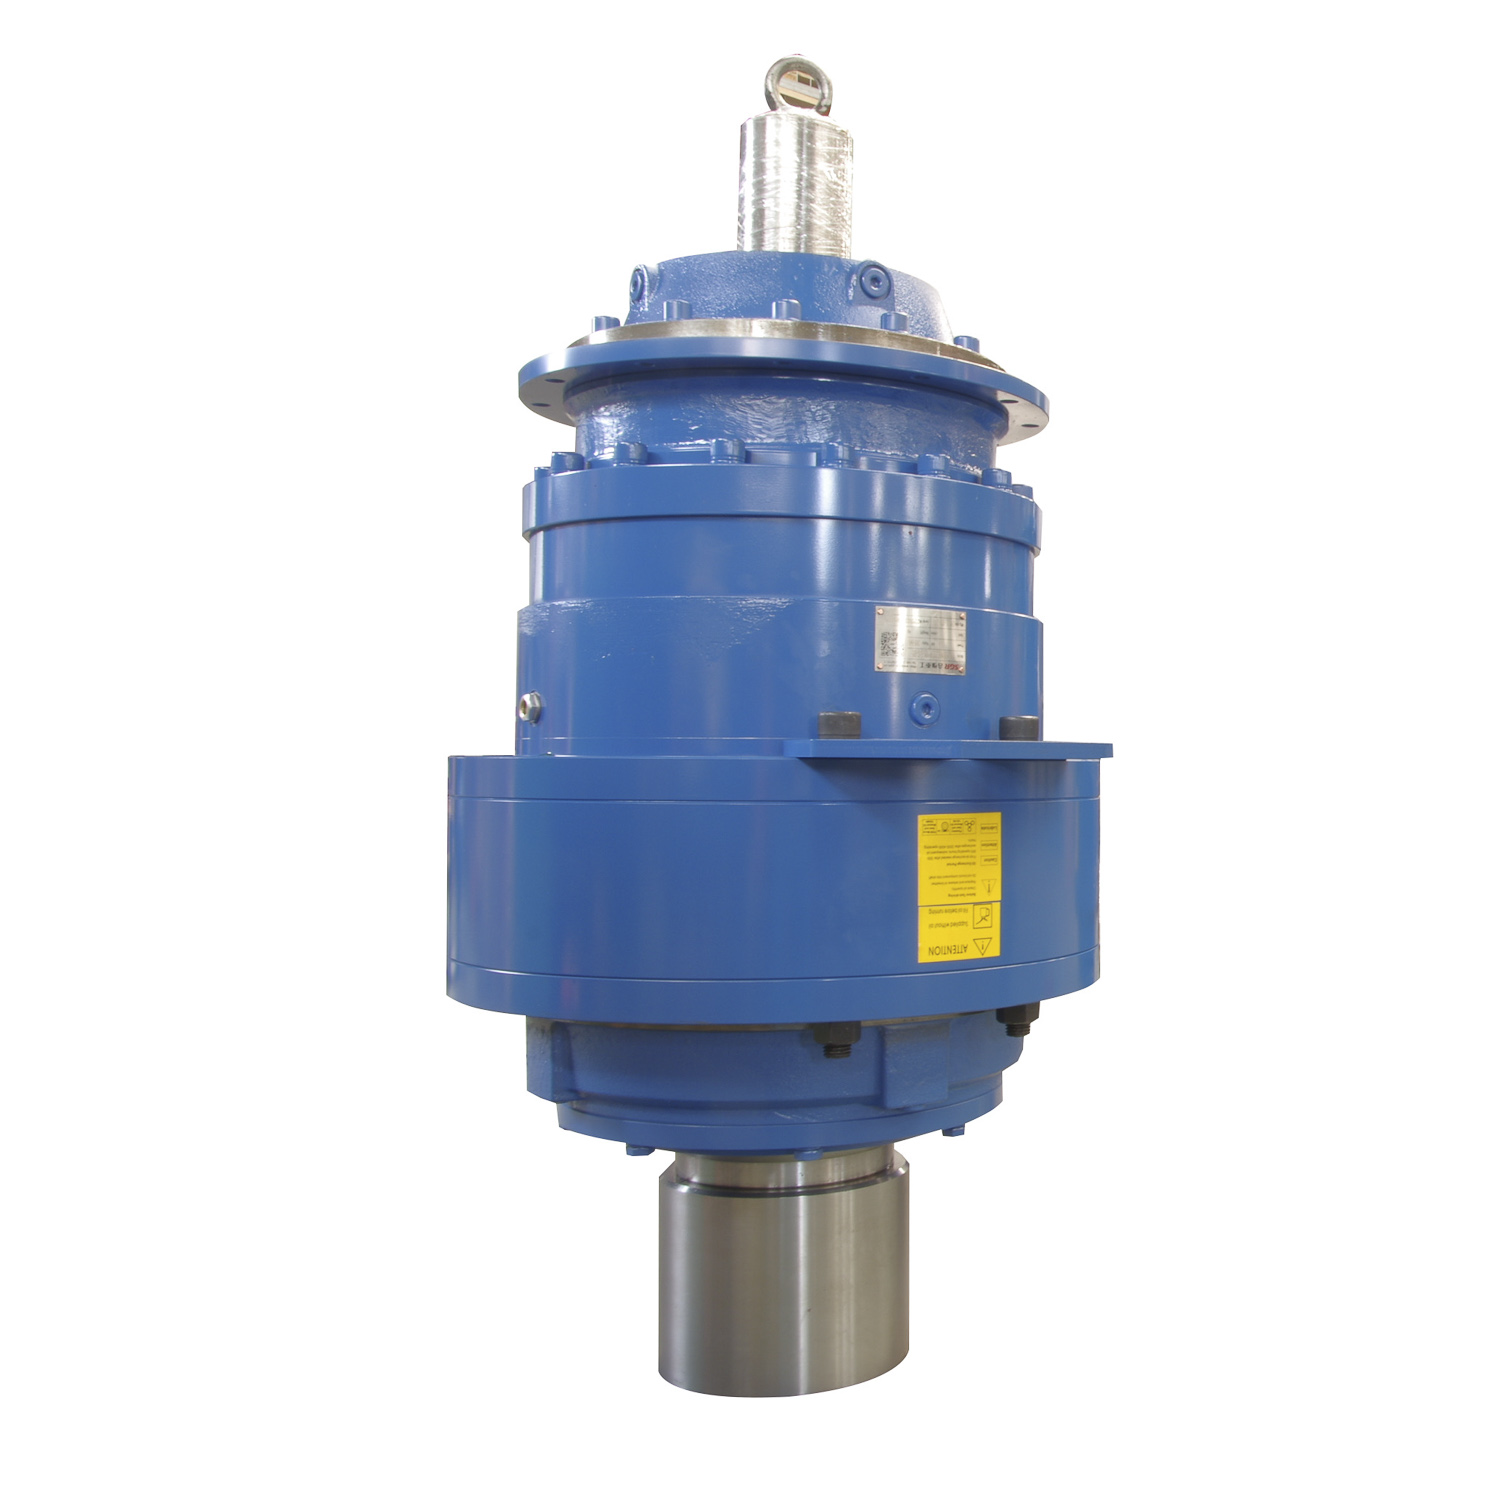 Hersteller von kundenspezifischen Planetengetrieben mit hohem Drehmoment, Unternehmen Shanghai SGR Heavy Industry Machinery Co., Ltd ist ein chinesischer Hersteller von Planetengetrieben mit hohem Drehmoment, OEM/ODM-Planetengetrieberot... Produkt anzeigen →
Doppelt umhüllende Schneckengetriebe sind die übliche Wahl, wenn sich die Abtriebswelle um 90 Grad von der Motorachse drehen muss und die Belastung oder Vibrationen beinhaltet. Die konkave Schneckenoberfläche umschließt das Schneckenrad und erzeugt so eine größere Kontaktfläche als eine zylindrische Schnecke. Im Mischerbetrieb, wo Rührblätter auf wechselnden Flüssigkeitswiderstand treffen, a Doppelt umhüllendes Schneckengetriebe für Mischeranwendungen Beseitigt diese Schwankungen und hält gleichzeitig das Laufwerk kompakt.
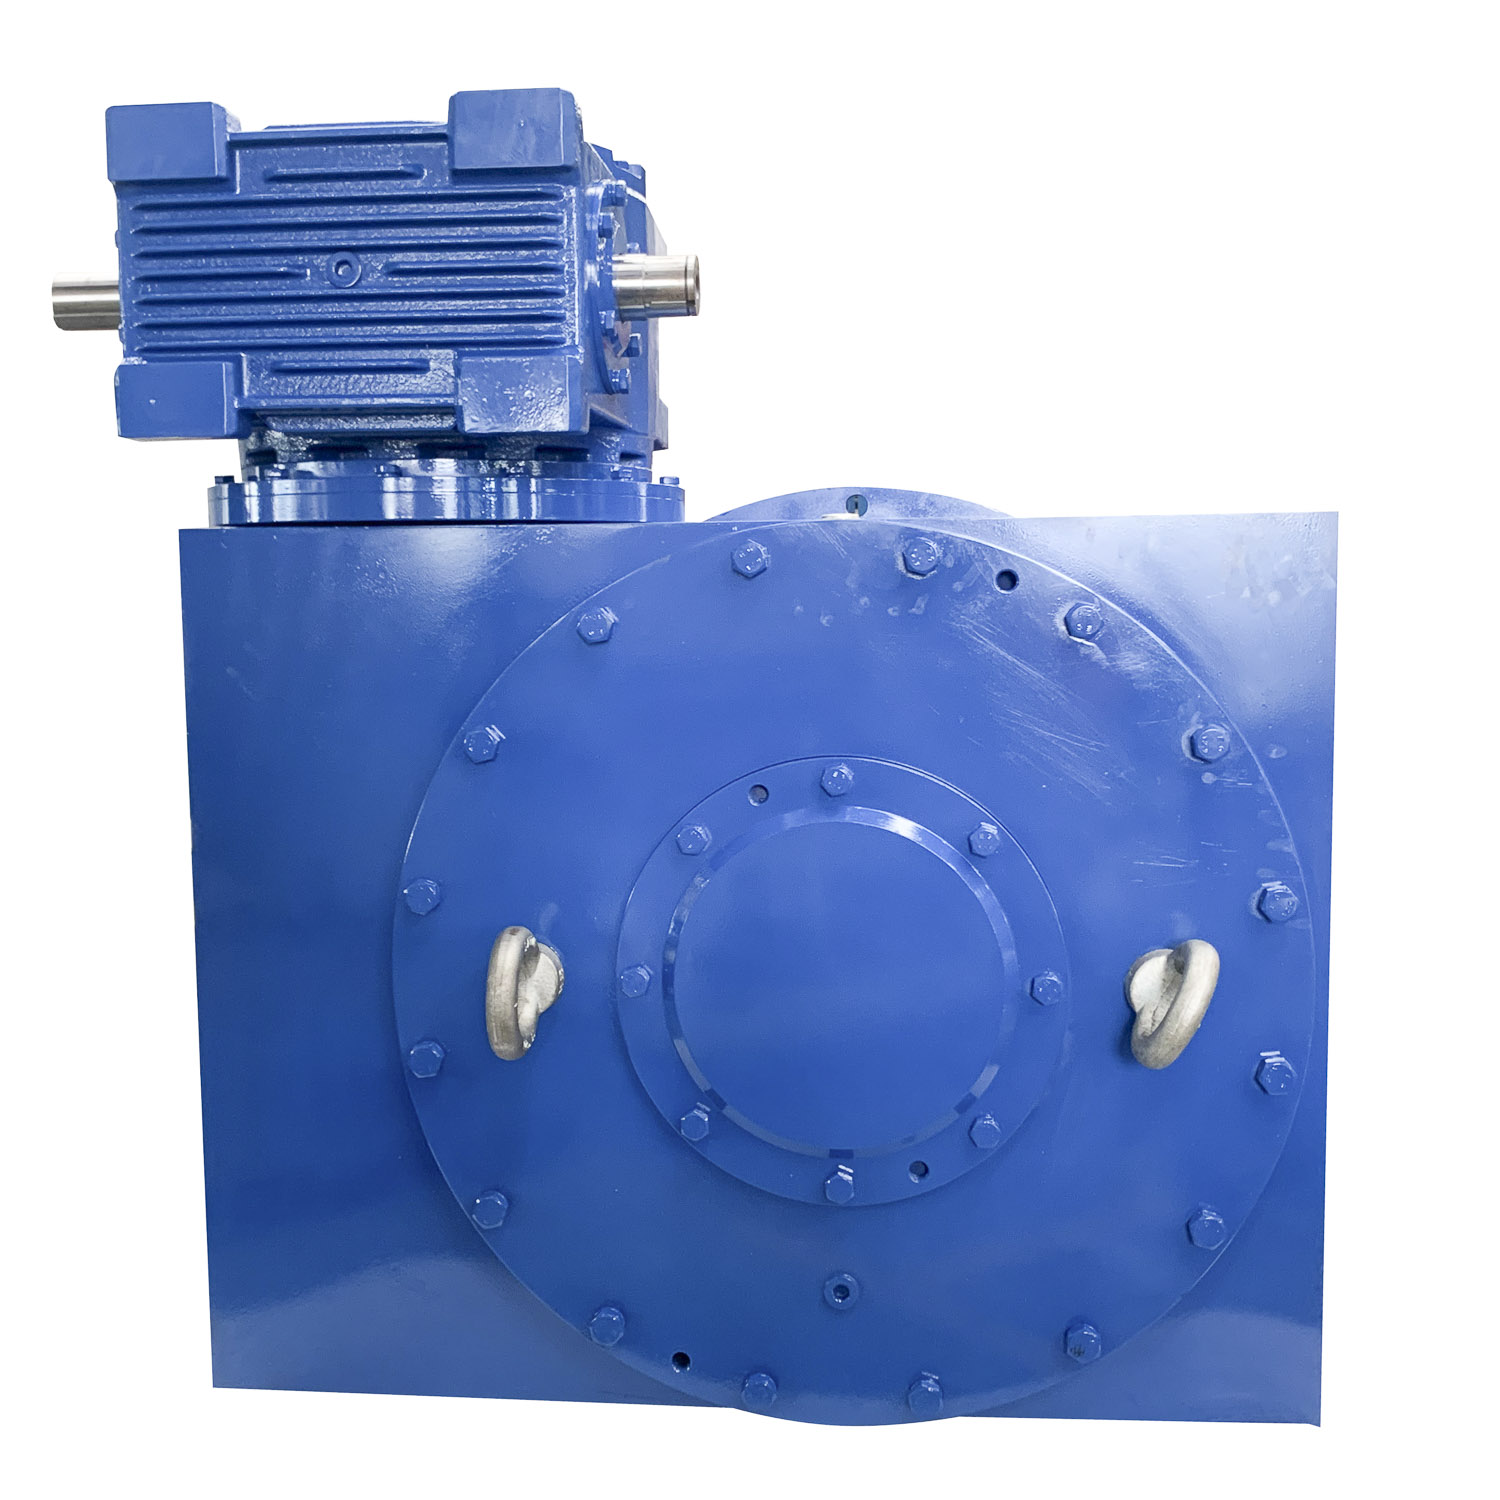 Kundenspezifische Doppelumhüllungs-Schneckengetriebeanwendung für Mischerhersteller, Compa Shanghai SGR Heavy Industry Machinery Co., Ltd ist eine chinesische Anwendung für doppelt umhüllende Schneckengetriebe für Mischerhersteller, OEM/ODM-Doppel... Produkt anzeigen →
Für Übersetzungsverhältnisse, die über den praktischen Bereich einer Stufe hinausgehen oder wenn sowohl ein großes Übersetzungsverhältnis als auch ein rechtwinkliger Ausgang benötigt werden, kombinieren Ingenieure eine Planetenstufe mit einer Ringschneckenstufe in einem Gehäuse. Die Planetenstufe sorgt für das Verhältnis; Die Schneckenstufe richtet die Abtriebsachse neu aus.
Die detaillierte Stufenberechnung legt die Zähnezahlen, den Modul, den Schrägungswinkel, den Achsabstand, die Zahnbreite und den Spielbereich fest. Die Belastbarkeit wird anhand von Bewertungsmethoden wie ISO 6336 und AGMA 2001 auf Zahnbiegung und Oberflächenhaltbarkeit überprüft, ein Betriebsfaktor für die Einschaltdauer und Stoßbelastungen angewendet wird. In diesem Schritt wird ermittelt, ob die gewählte Architektur die erforderliche Lebensdauer – typischerweise 20.000 bis 50.000 Stunden für Industrieanlagen – erreichen kann, ohne den Rahmen zu überschreiten.
Die Getriebeleistung wird sowohl von der Metallurgie als auch von der Geometrie bestimmt. Planeten- und Stirnräder bestehen üblicherweise aus einsatzgehärtetem legiertem Stahl. Die Rohlinge werden auf einer Einsatztiefe von etwa 0,8 bis 1,2 mm aufgekohlt, an der Freifläche auf 58 bis 62 HRC gehärtet und anschließend auf die endgültige Geometrie geschliffen. Die Hartschale sorgt für Verschleißfestigkeit; Der zähe Kern sorgt für Biegefestigkeit. Das Überspringen oder die falsche Steuerung eines dieser Schritte führt zu vorzeitiger Grübchenbildung oder Zahnfraktur.
Doppelhüllende Schneckengetriebe verwenden eine andere Materialpaarung. Die Schnecke ist einsatzgehärtet und geschliffen, während das Schneckenrad aus einer Bronzelegierung gefertigt ist. Bronze toleriert den Gleitkontakt, der Schneckenantriebe innewohnt, und betten kleine Partikel ein, ohne die Schnecke zu beschädigen. Bei kundenspezifischer Arbeit sollten das Materialzertifikat und die Wärmebehandlungsaufzeichnungen mit dem Getriebe geliefert werden, damit der Käufer überprüfen kann, ob die angegebene Qualität und Behandlung tatsächlich verwendet wurde.
Bei der kundenspezifischen Getriebefertigung wird die allgemeine Bearbeitung mit der Spezialgetriebefertigung kombiniert. Gehäuse werden auf CNC-Maschinen gefräst und gebohrt. Zahnradrohlinge werden gedreht und Zähne durch Wälzfräsen oder Formen geschnitten. Nach der Wärmebehandlung werden Präzisionszahnräder auf CNC-Zahnradschleifmaschinen profilgeschliffen, um den durch das Härten verursachten Verzug zu korrigieren. Der komplette Ablauf – vom Schneiden über das Schleifen bis zur Endkontrolle – wird in unserem vorherigen Artikel zum Thema behandelt Geheimnisse des Getriebebaus .
Toleranzen unterscheiden ein kundenspezifisches Getriebe von einem handelsüblichen Untersetzungsgetriebe. Standardmäßige Industriezahnräder werden häufig in DIN-Qualität 7 oder 8 hergestellt. Ein kundenspezifisches geräuscharmes Getriebe wird normalerweise in DIN-Qualität 5 oder besser geschliffen, wobei engere Teilungs- und Profilabweichungsgrenzen gelten. Die Positionen der Gehäusebohrungen werden innerhalb weniger Mikrometer gehalten, da eine Fehlausrichtung die Lagerlebensdauer direkt verringert und die Geräuschentwicklung erhöht.
Die toroidalen Oberflächen doppelumhüllender Schnecken erfordern einen speziellen Schleifprozess; Ein herkömmlicher Zahnradschleifer kann dieses gebogene Profil nicht erzeugen. Die Maschine, die diese Arbeit erledigt, muss genauso präzise sein wie das Teil, das sie produziert. SGR hat eine komplexe Konturschleifmaschine mit vierachsigem Gestänge für toroidale Schneckenprofile entwickelt und verwendet ein spezielles Schnecken-Wälzfräser-Messgerät, um das Ergebnis zu überprüfen. Diese Kombination aus kundenspezifischen Werkzeugen und kundenspezifischen Inspektionen ermöglicht die wiederholbare Produktion von Doppelumhüllungsschnecken.
Beim Zusammenbau trifft die Konstruktionsabsicht auf die bearbeiteten Teile. Die Lager werden im angegebenen Bereich vorgespannt, das Spiel auf den vereinbarten Wert eingestellt und das Zahntragbild überprüft. Dichtungen und Schmierwege werden entsprechend der Einbaulage überprüft. Wenn der Kunde eine Getriebemotorkonfiguration angibt, z Planetengetriebe für Getriebemotoren Der Motorflansch und die Eingangsbohrung werden anhand der Zeichnung gemessen, sodass der Motor ohne Änderungen vor Ort passt.
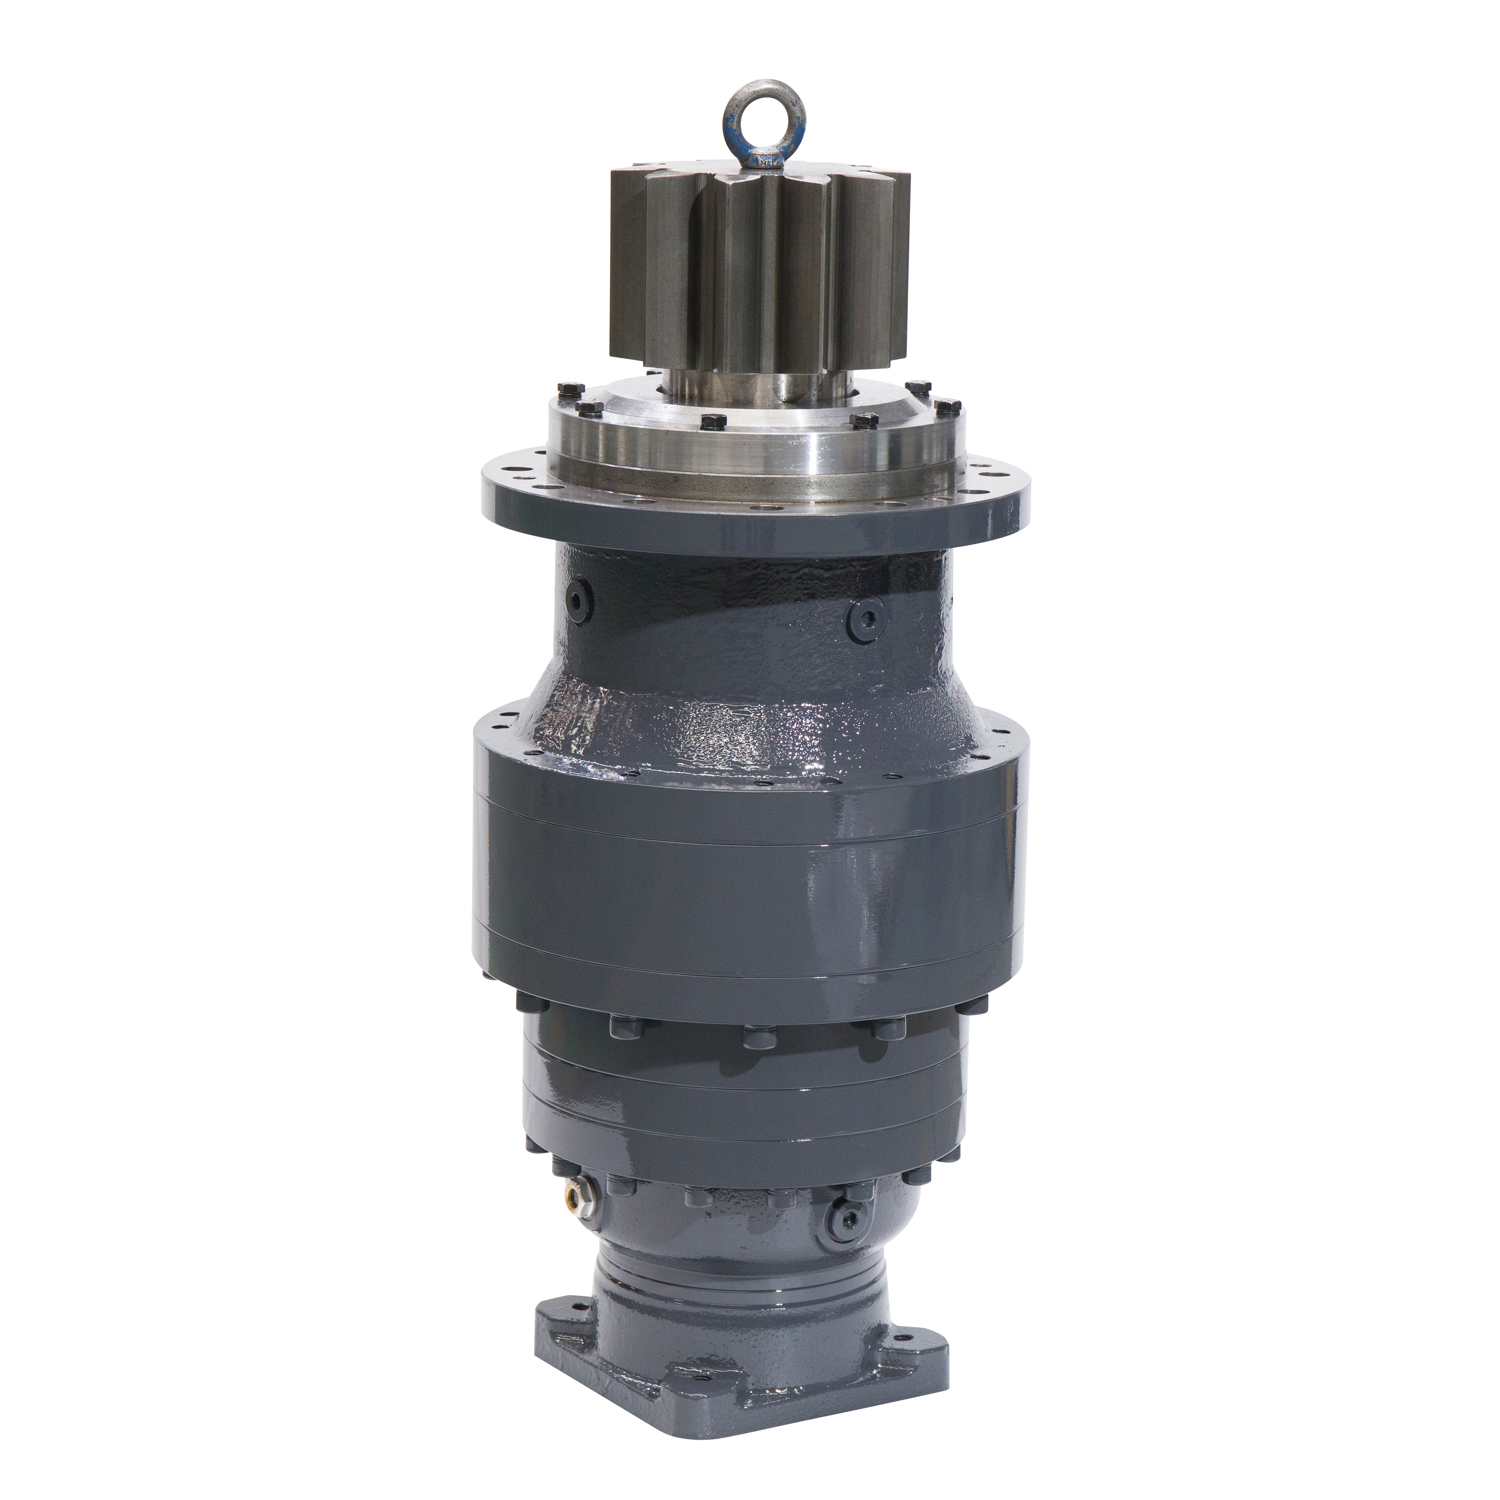 Kundenspezifisches Planetengetriebe für Hersteller von Getriebemotoren, Unternehmen Shanghai SGR Heavy Industry Machinery Co., Ltd ist ein chinesischer Hersteller von Planetengetrieben für Getriebemotoren, OEM/ODM-Planetengetriebe für Ge... Produkt anzeigen →
Nach der Montage läuft das Getriebe auf einem Prüfstand. Ein namhafter Hersteller misst unter Last:
Messgeräte machen den Unterschied zwischen der Überprüfung und dem Nachweis eines Getriebes aus. Ein Koordinatenmessgerät verifiziert Gehäuse- und Getriebegeometrie; Ein Getriebeleistungs- und -effizienztestsystem überprüfte die zusammengebaute Einheit unter Last. Ein Back-to-Back-Prüfstand kann das Gerät in beide Richtungen betreiben. Für regulierte Branchen kann die gesamte Kette eine Zertifizierung erfordern. SGR hat die Anforderungen des russischen Seeschifffahrtsregisters für seine Reduzierstücke erfüllt, was dokumentierte Material- und Testverfahren vorschreibt. Die praktische Seite dieses Themas wird in unserem Ratgeber erläutert Wählen Sie also das richtige Getriebe für Ihr Projekt aus .
Da ein kundenspezifisches Getriebe eine lange Lebensdauer verspricht, verdient die Leistungsfähigkeit des Herstellers die gleiche Prüfung wie das Getriebedesign. Vier Prüfungen trennen leistungsstarke Lieferanten von Wiederverkäufern und leichten Montagewerkstätten.
Erstens, technische Tiefe. Suchen Sie nach einem Designteam, das vor der Angebotserstellung nach dem Aufgabenprofil fragt. Ein Verweis auf ISO 6336-Berechnungen und die Bereitschaft, die Zahnkontaktanalyse zu besprechen, sind Anzeichen dafür, dass die Ingenieure das Projekt leiten und nicht die Verkaufsunterlagen.
Zweitens: Eigenfertigung. Das Schneiden und Schleifen von Verzahnungen sollte im eigenen Werk des Lieferanten erfolgen, mit CNC-Werkzeugmaschinen und Zahnradschleifmaschinen vor Ort. Ein Hersteller, der jeden Bearbeitungsschritt auslagert, kann weder Toleranzen noch Lieferzeiten kontrollieren.
Drittes: Inspektion und Prüfung. Das Werk sollte über eigene Messgeräte und Prüfsysteme verfügen. Wenn die Messung ausgelagert wird, wird die Rückkopplungsschleife unterbrochen, die Qualität verbessert sich.
Vierte Anwendungserfahrung. Fragen Sie nach Referenzinstallationen in ähnlichen Maschinen und nach dokumentierten Erkenntnissen aus diesen Projekten. A Lieferant von kundenspezifischen Getrieben Mit einem Jahrzehnt Erfahrung in Design und Produktion benennen wir ohne zu zögern die entscheidenden Details.
Das Custom-Getriebeverfahren ist kein Geheimnis, verzeitet jedoch keine Abkürzungen. Definieren Sie das Leistungsprofil ehrlich, überprüfen Sie die Berechnung, kontrollieren Sie das Material und die Wärmebehandlung, messen Sie die Zahnräder und testen Sie die zusammengebaute Einheit unter Last. Wenn alle fünf Schritte ernst genommen werden, wird das maßgeschneiderte Getriebe zu einem der zuverlässigsten Teile der Maschine, die es antreibt.

SGR '' s n Serie High Drehmomen...
Siehe Details
Produktinfo: Der MNC3E400 -Serie Hochgesch...
Siehe Details
Mittelstrecke: 100 ~ 710 mm Geschwindigkeitsverhältnis: I ≥ 10. Designmodularisation, Spez...
Siehe Details
Mittelstrecke: 100 ~ 710 mm Geschwindigkeitsverhältnis: I ≥ 10. Designmodularisation, Spez...
Siehe Details
Verschiedene Geschwindigkeitsverhältnisse können ausgewählt werden, Standardhydraulikmotor -Grenz...
Siehe Details
Das Getriebe ist mit Standardisierung und einer guten Versiegelung ausgelegt, sodass es sich an M...
Siehe Details
Kombiniert die hohe Effizienz des Planetengetriebes mit der selbstverriegelten Fähigkeit eines Wu...
Siehe Details
SGR ist seit 1996 ein ISO 9001-zertifizierter DNV-akkreditierter Industriegetriebe.

